Выставление сварочных кондукторов на автопромышленном заводе
Высокоточная установка сварочных кондукторов лазерным трекером FARO Vantage E: допуск ±0,1 мм, 1 рабочий день на кондуктор.
О проекте
Отрасль: Автопромышленность, автомобилестроение, авторетейл. Запрос клиента: Контроль технологического процесса и создание корректной геометрии кузова в соответствии с допусками. Оборудование: Лазерный трекер Faro Vantage E. ПО: PolyWorks Inspector. Время работы по выставлению оборудования: 1 рабочий день на один кондуктор. Время на обработку данных: 10-30 минут на один кондуктор.
Важность соблюдения корректной геометрии кузова в соответствии с жесткими допусками
Точность сборки и качество продукции
Кузов автомобиля — это сложная конструкция, где все элементы должны быть точно соосны и соединены в соответствии с инженерными расчетами.
Малейшие отклонения в геометрии могут привести к проблемам при дальнейшей сборке (например, неправильная установка дверей, капота, багажника, стекол).
Нарушение допусков ухудшает жесткость кузова, что влияет на безопасность и долговечность автомобиля.
Совместимость с другими узлами и агрегатами
Кузов служит основой для крепления двигателя, подвески, электрики и других систем.
Если сварочные кондукторы выставлены неточно, возможны перекосы, что приведет к некорректной работе ходовой части, повышенным вибрациям и преждевременному износу деталей.
Снижение брака и затрат на переделку
Ошибки в геометрии кузова на ранних этапах производства могут потребовать дорогостоящих исправлений на более поздних стадиях.
Соблюдение жестких допусков минимизирует риск дефектов и снижает затраты на гарантийный ремонт.
Стандартизация и масштабируемость производства
Практически всегда автопромышленные заводы работают в условиях серийного выпуска автомобилей, поэтому важно обеспечить единообразие всех кузовов.
Корректная настройка сварочных кондукторов гарантирует, что каждый кузов будет соответствовать заданным параметрам, независимо от партии.
Соответствие международным стандартам безопасности
Современные автомобили должны проходить краш-тесты и соответствовать нормам (например, Euro NCAP).
Нарушение геометрии кузова может снизить его прочность и ухудшить поведение при аварии.
Описание проекта
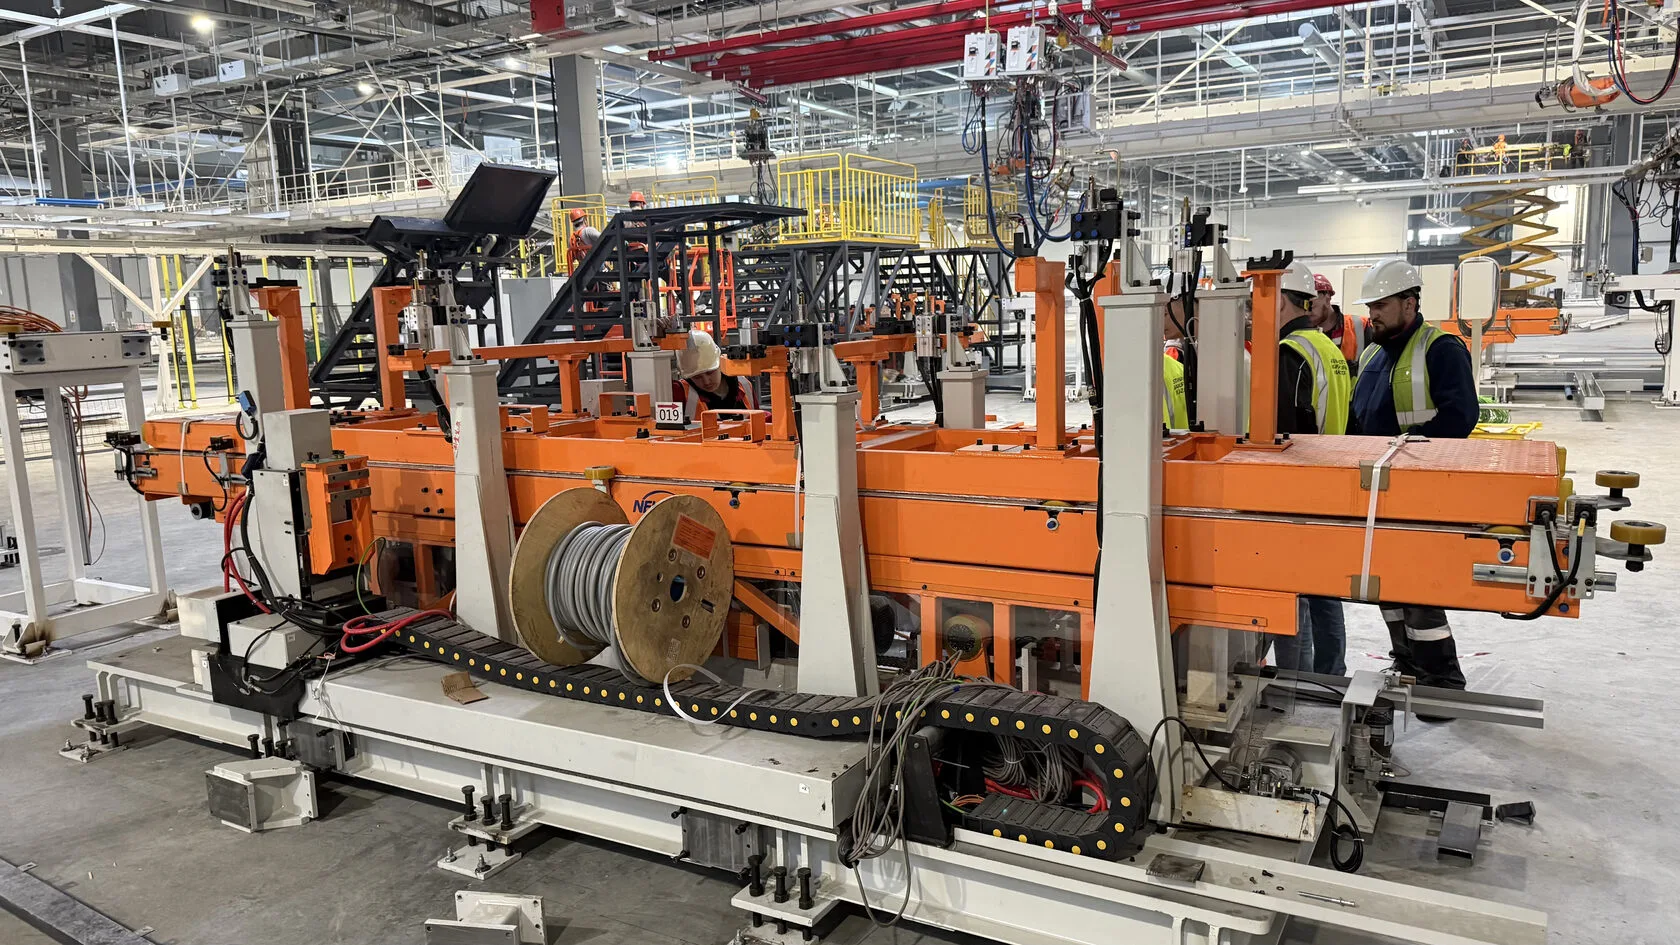
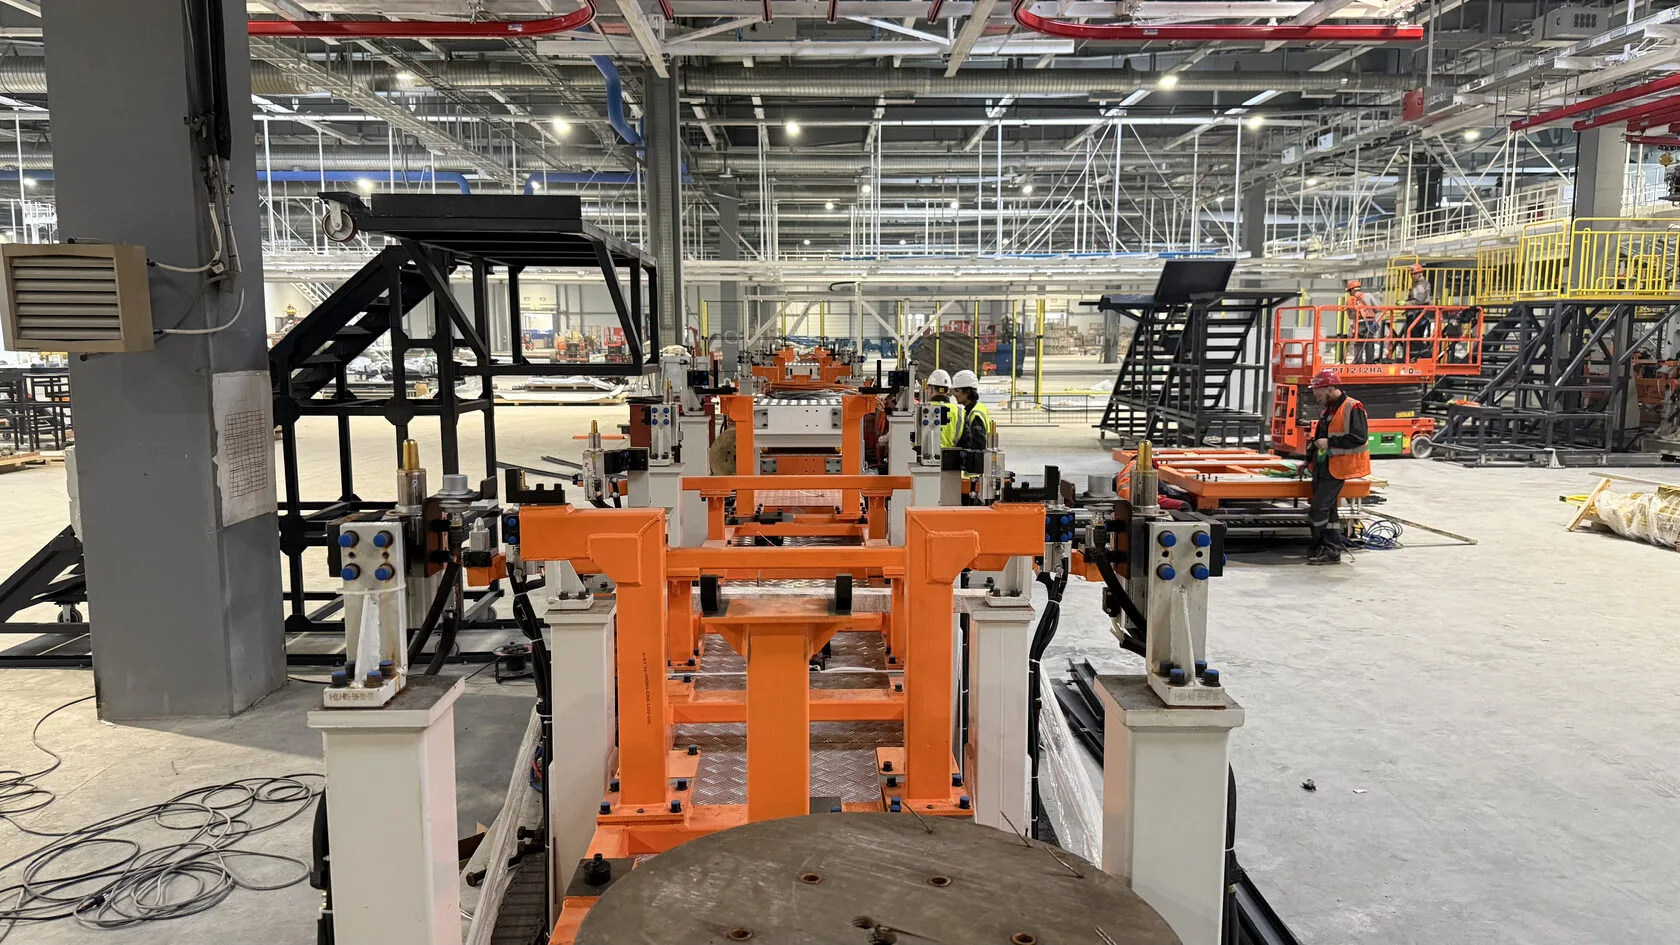
При монтаже сварочной линии кузовов автомобилей на строящемся заводе возникла задача высокоточной установки сварочных кондукторов. Требовалось обеспечить соблюдение технологического процесса и корректную геометрию кузова в соответствии с жесткими допусками.
Ключевые аспекты задачи
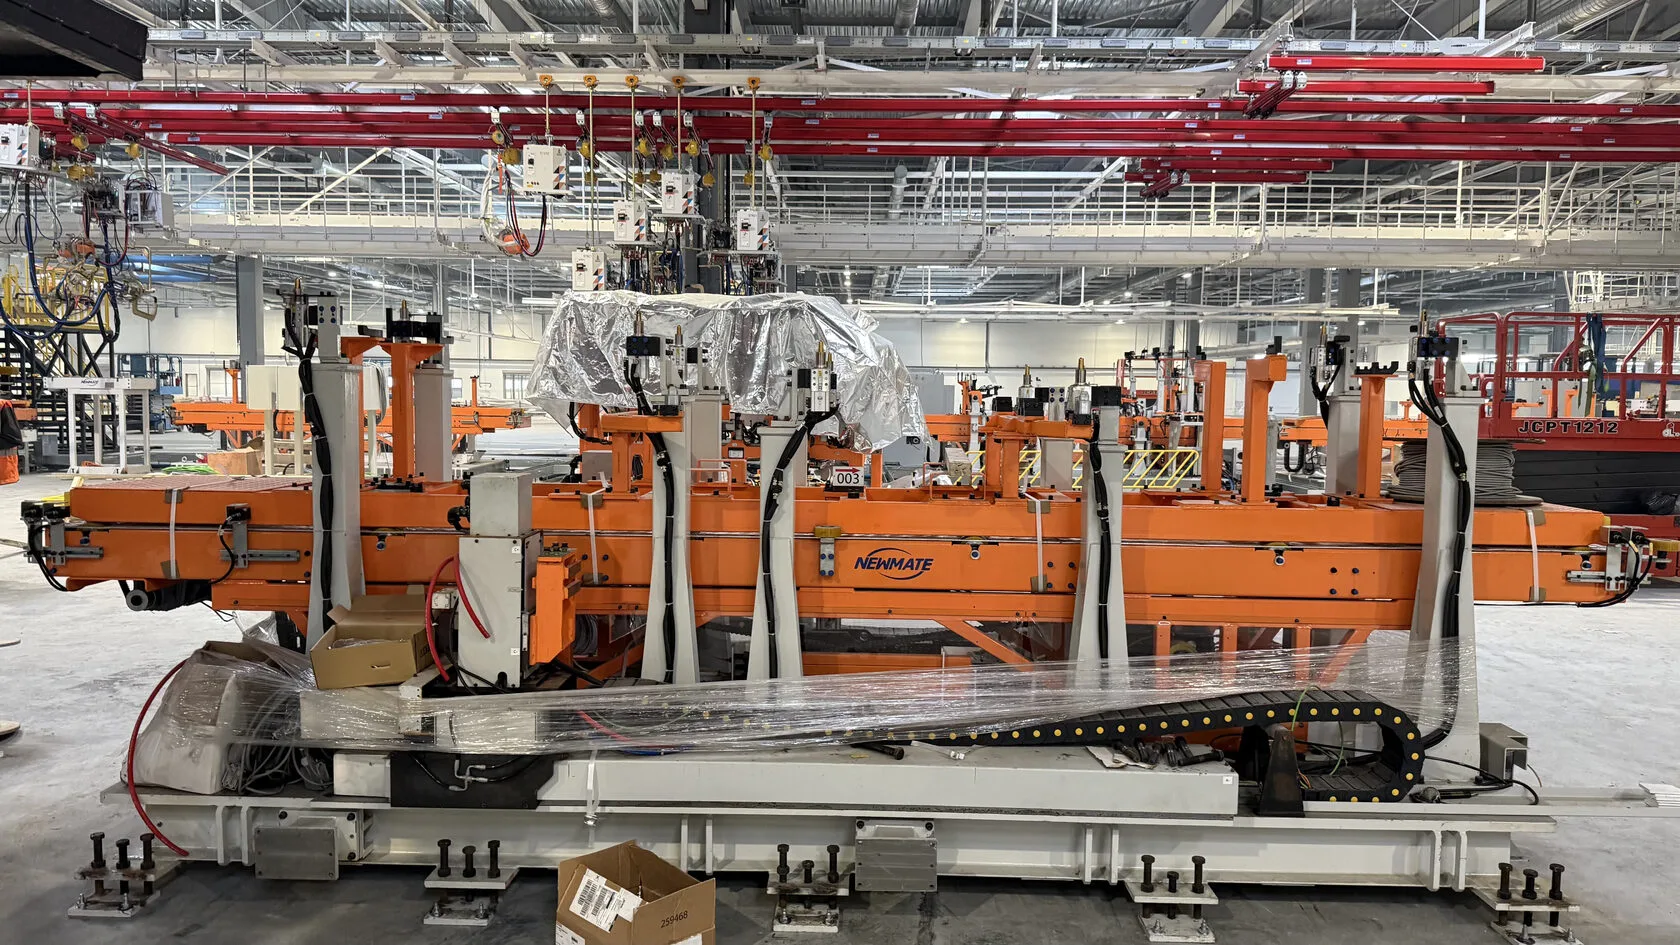
Габариты сварочной оснастки
Требуемая точность (±0,1 мм)
Особенности конструкции и доступ к контрольным точкам
Сложность проведения измерений в условиях полной сборки оборудования и труднодоступности ключевых точек.
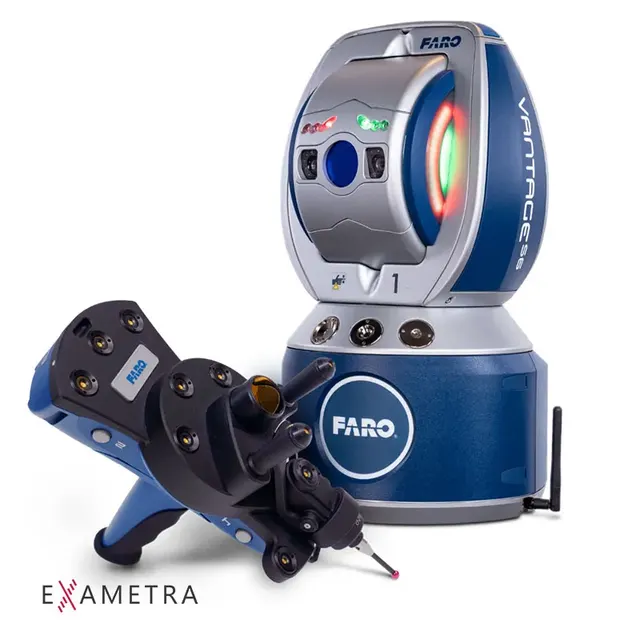
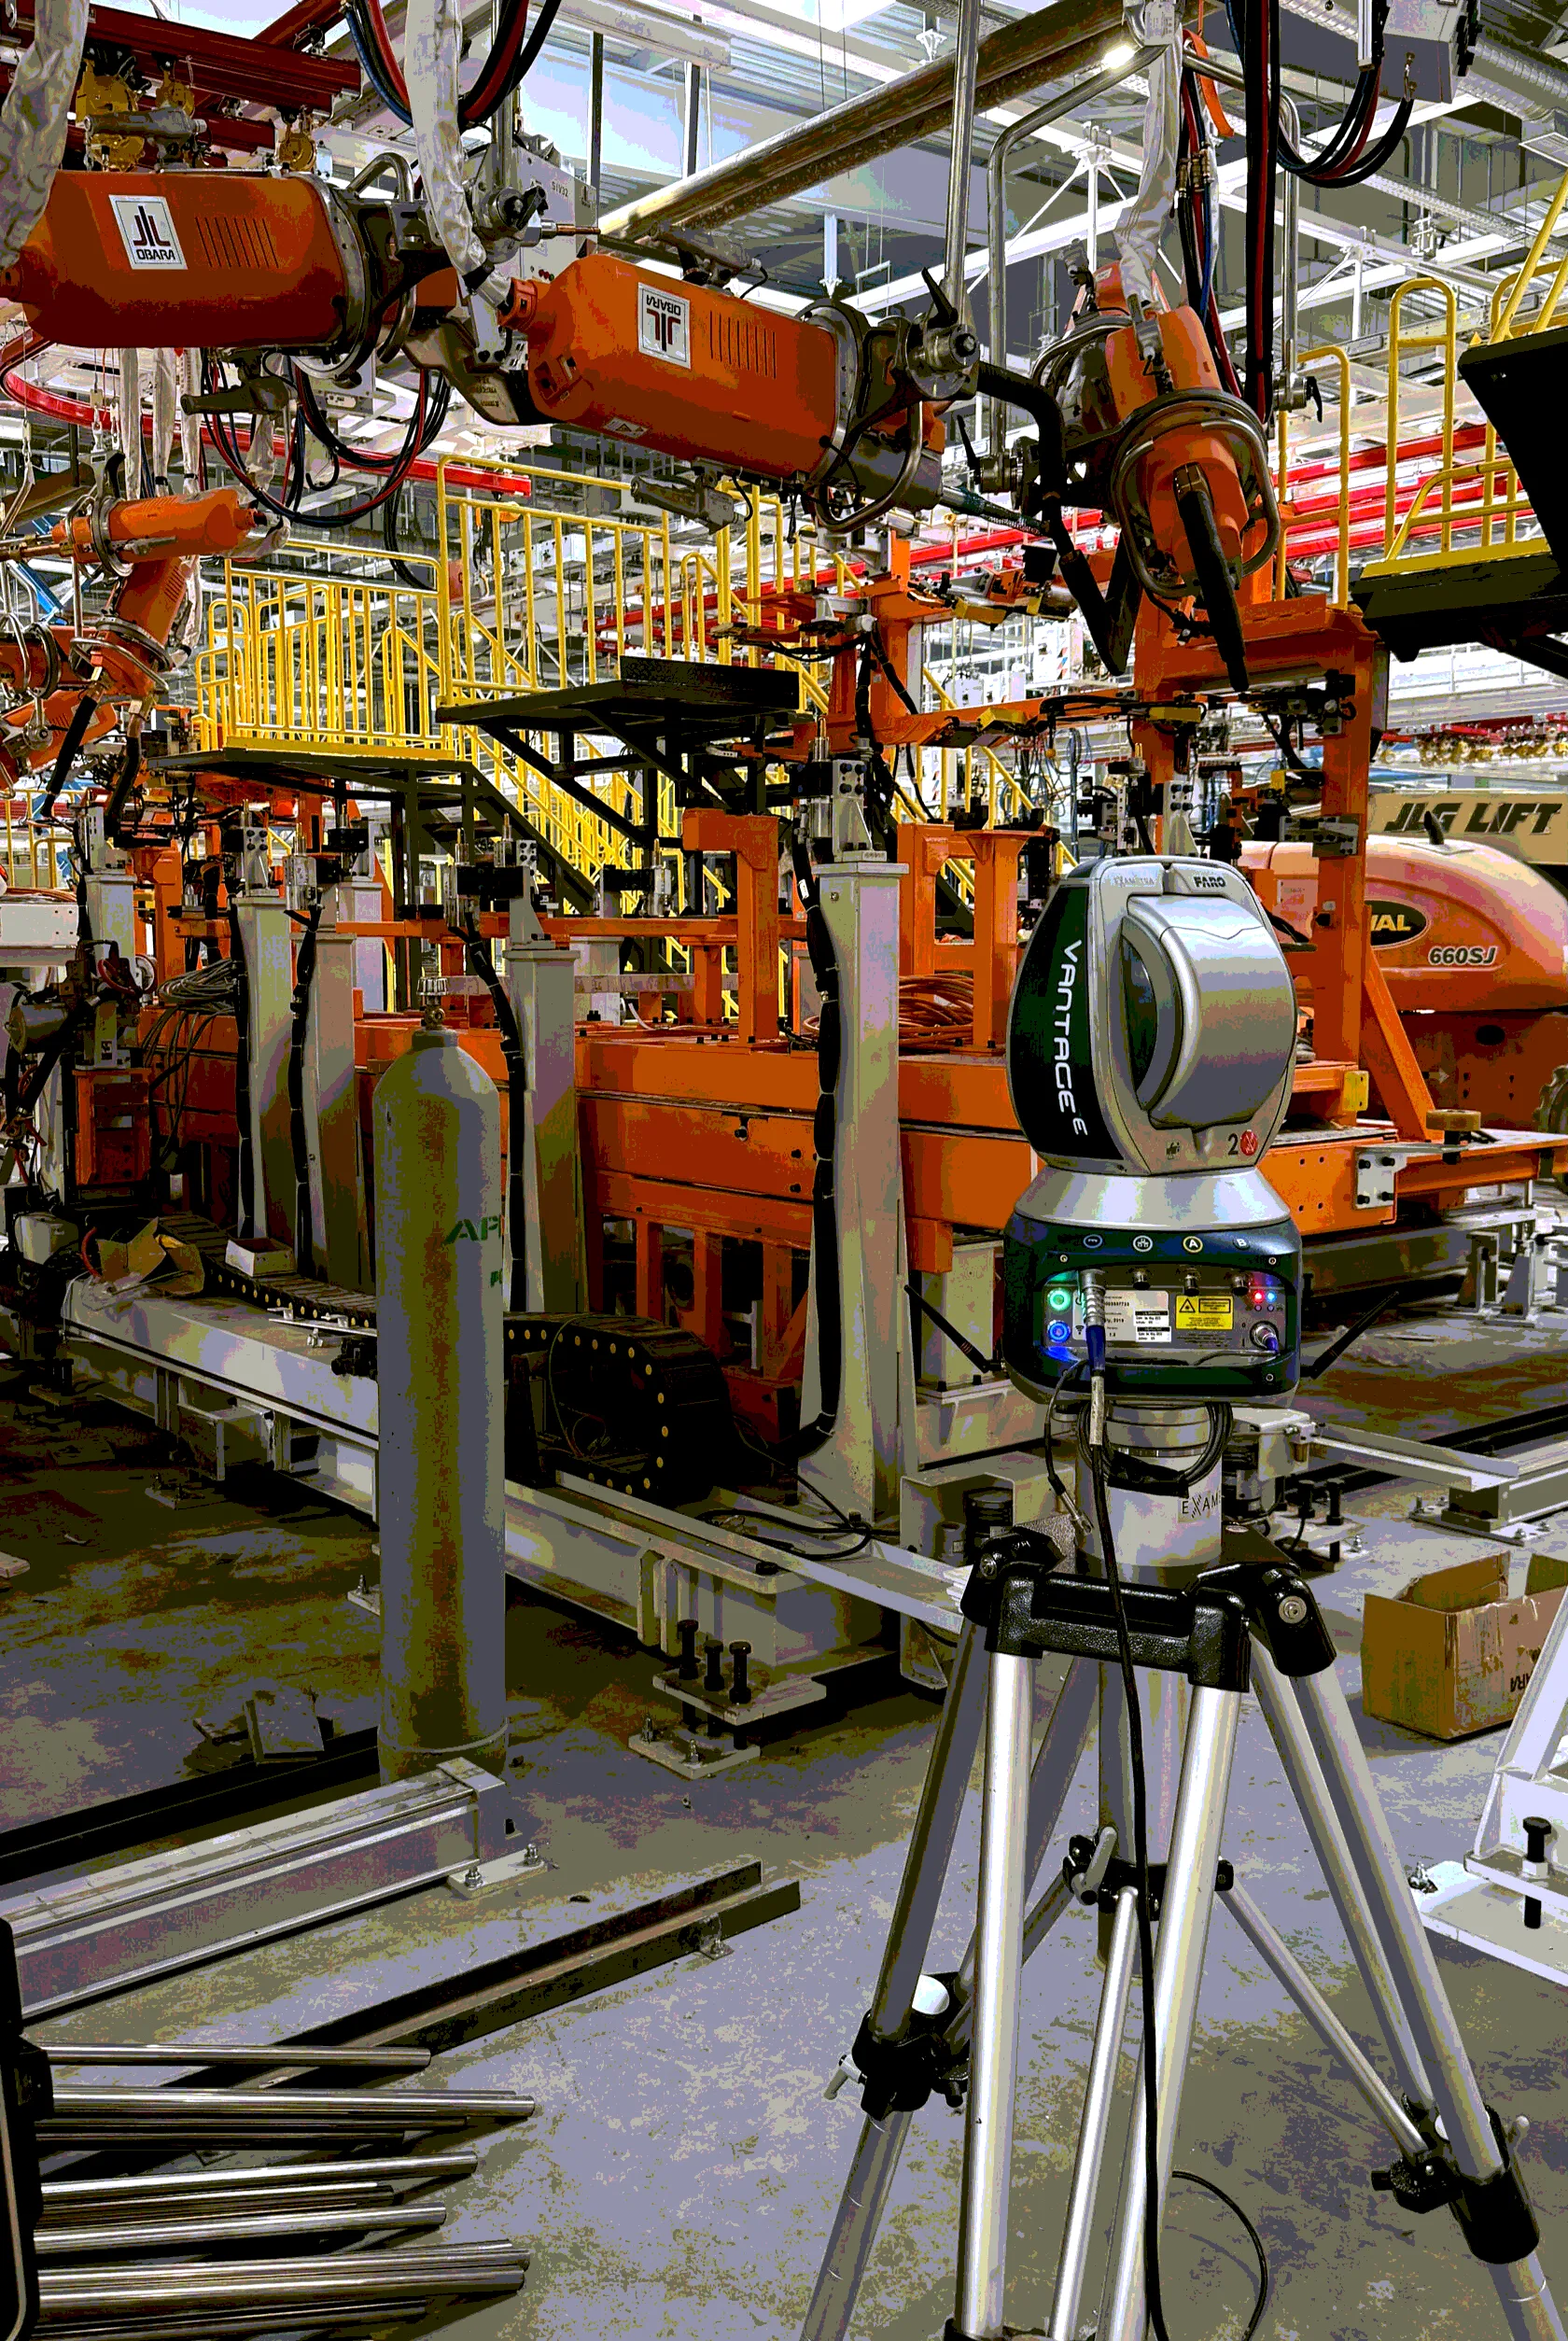
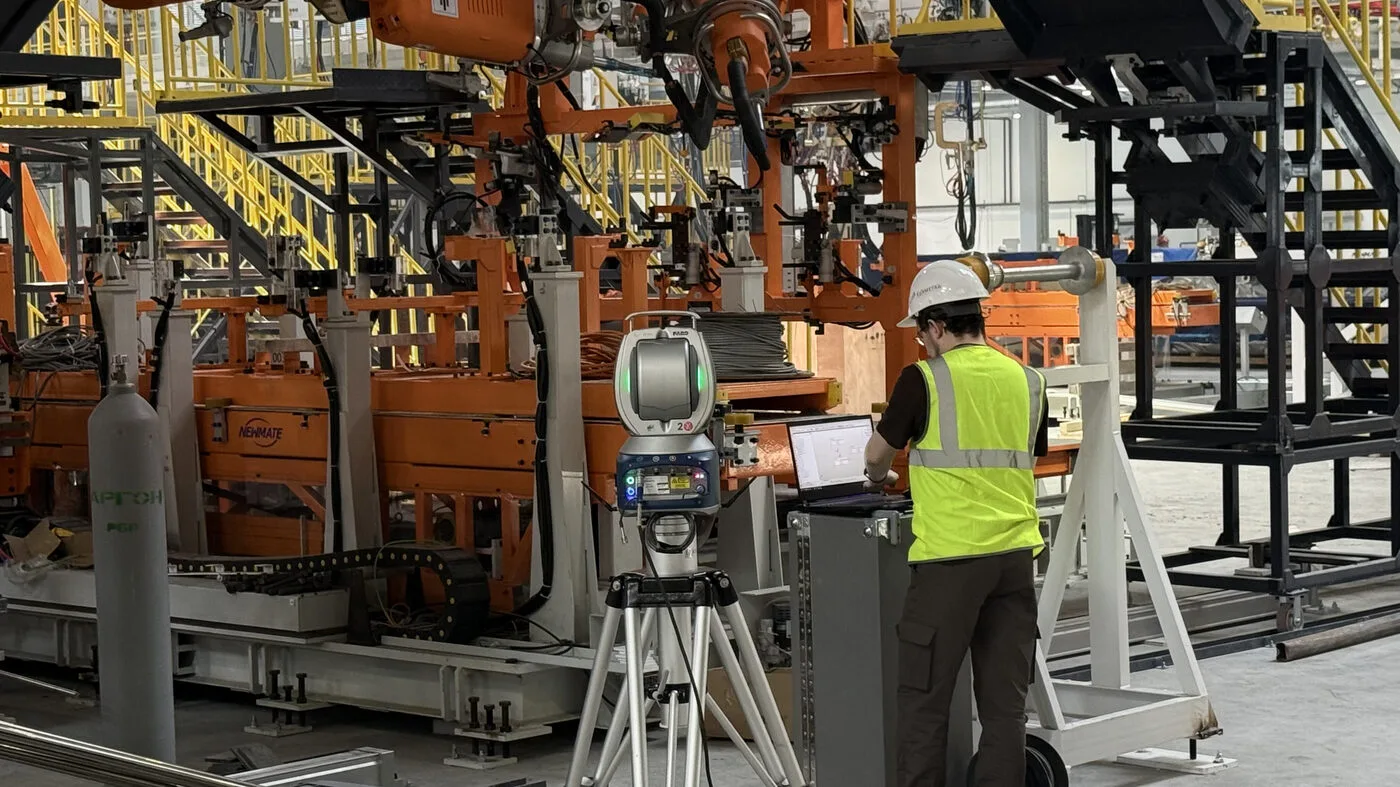
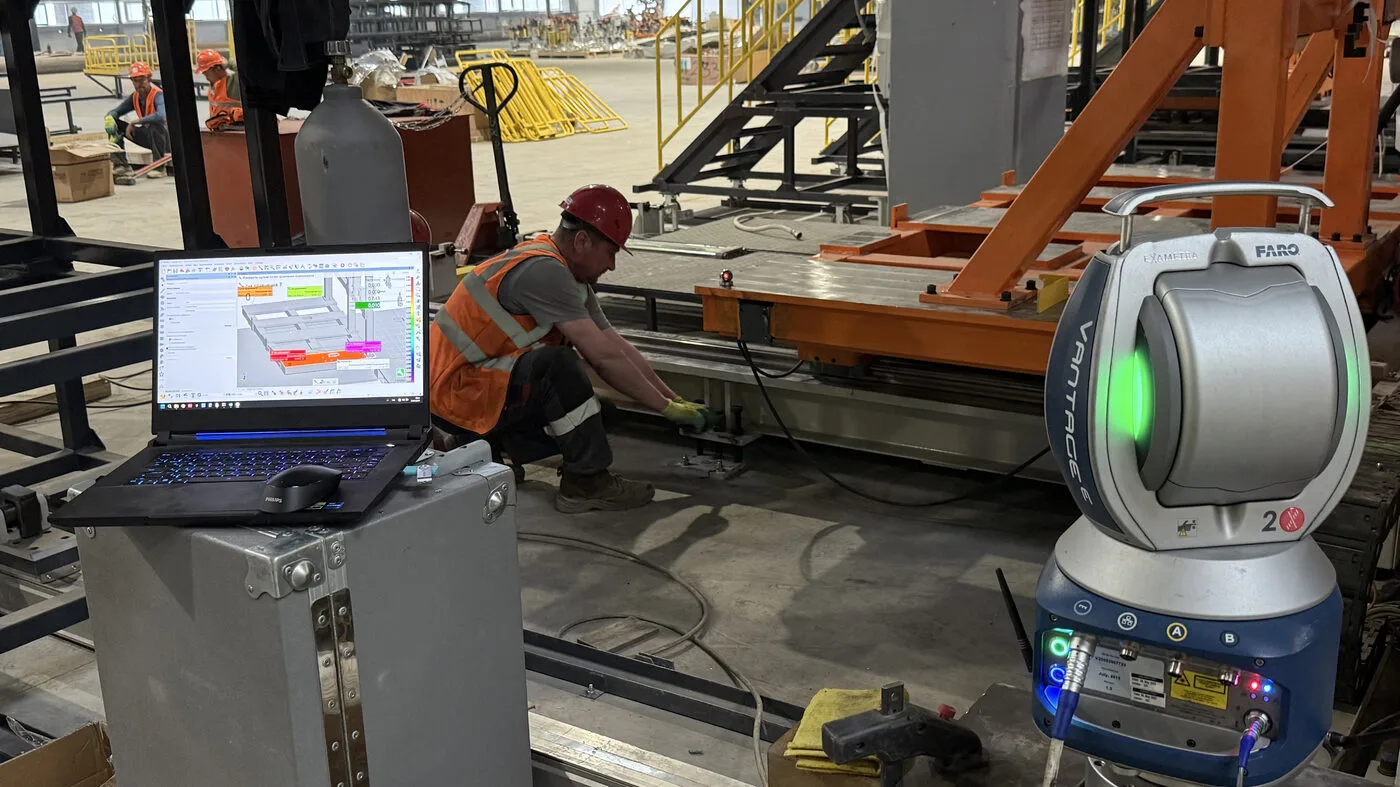
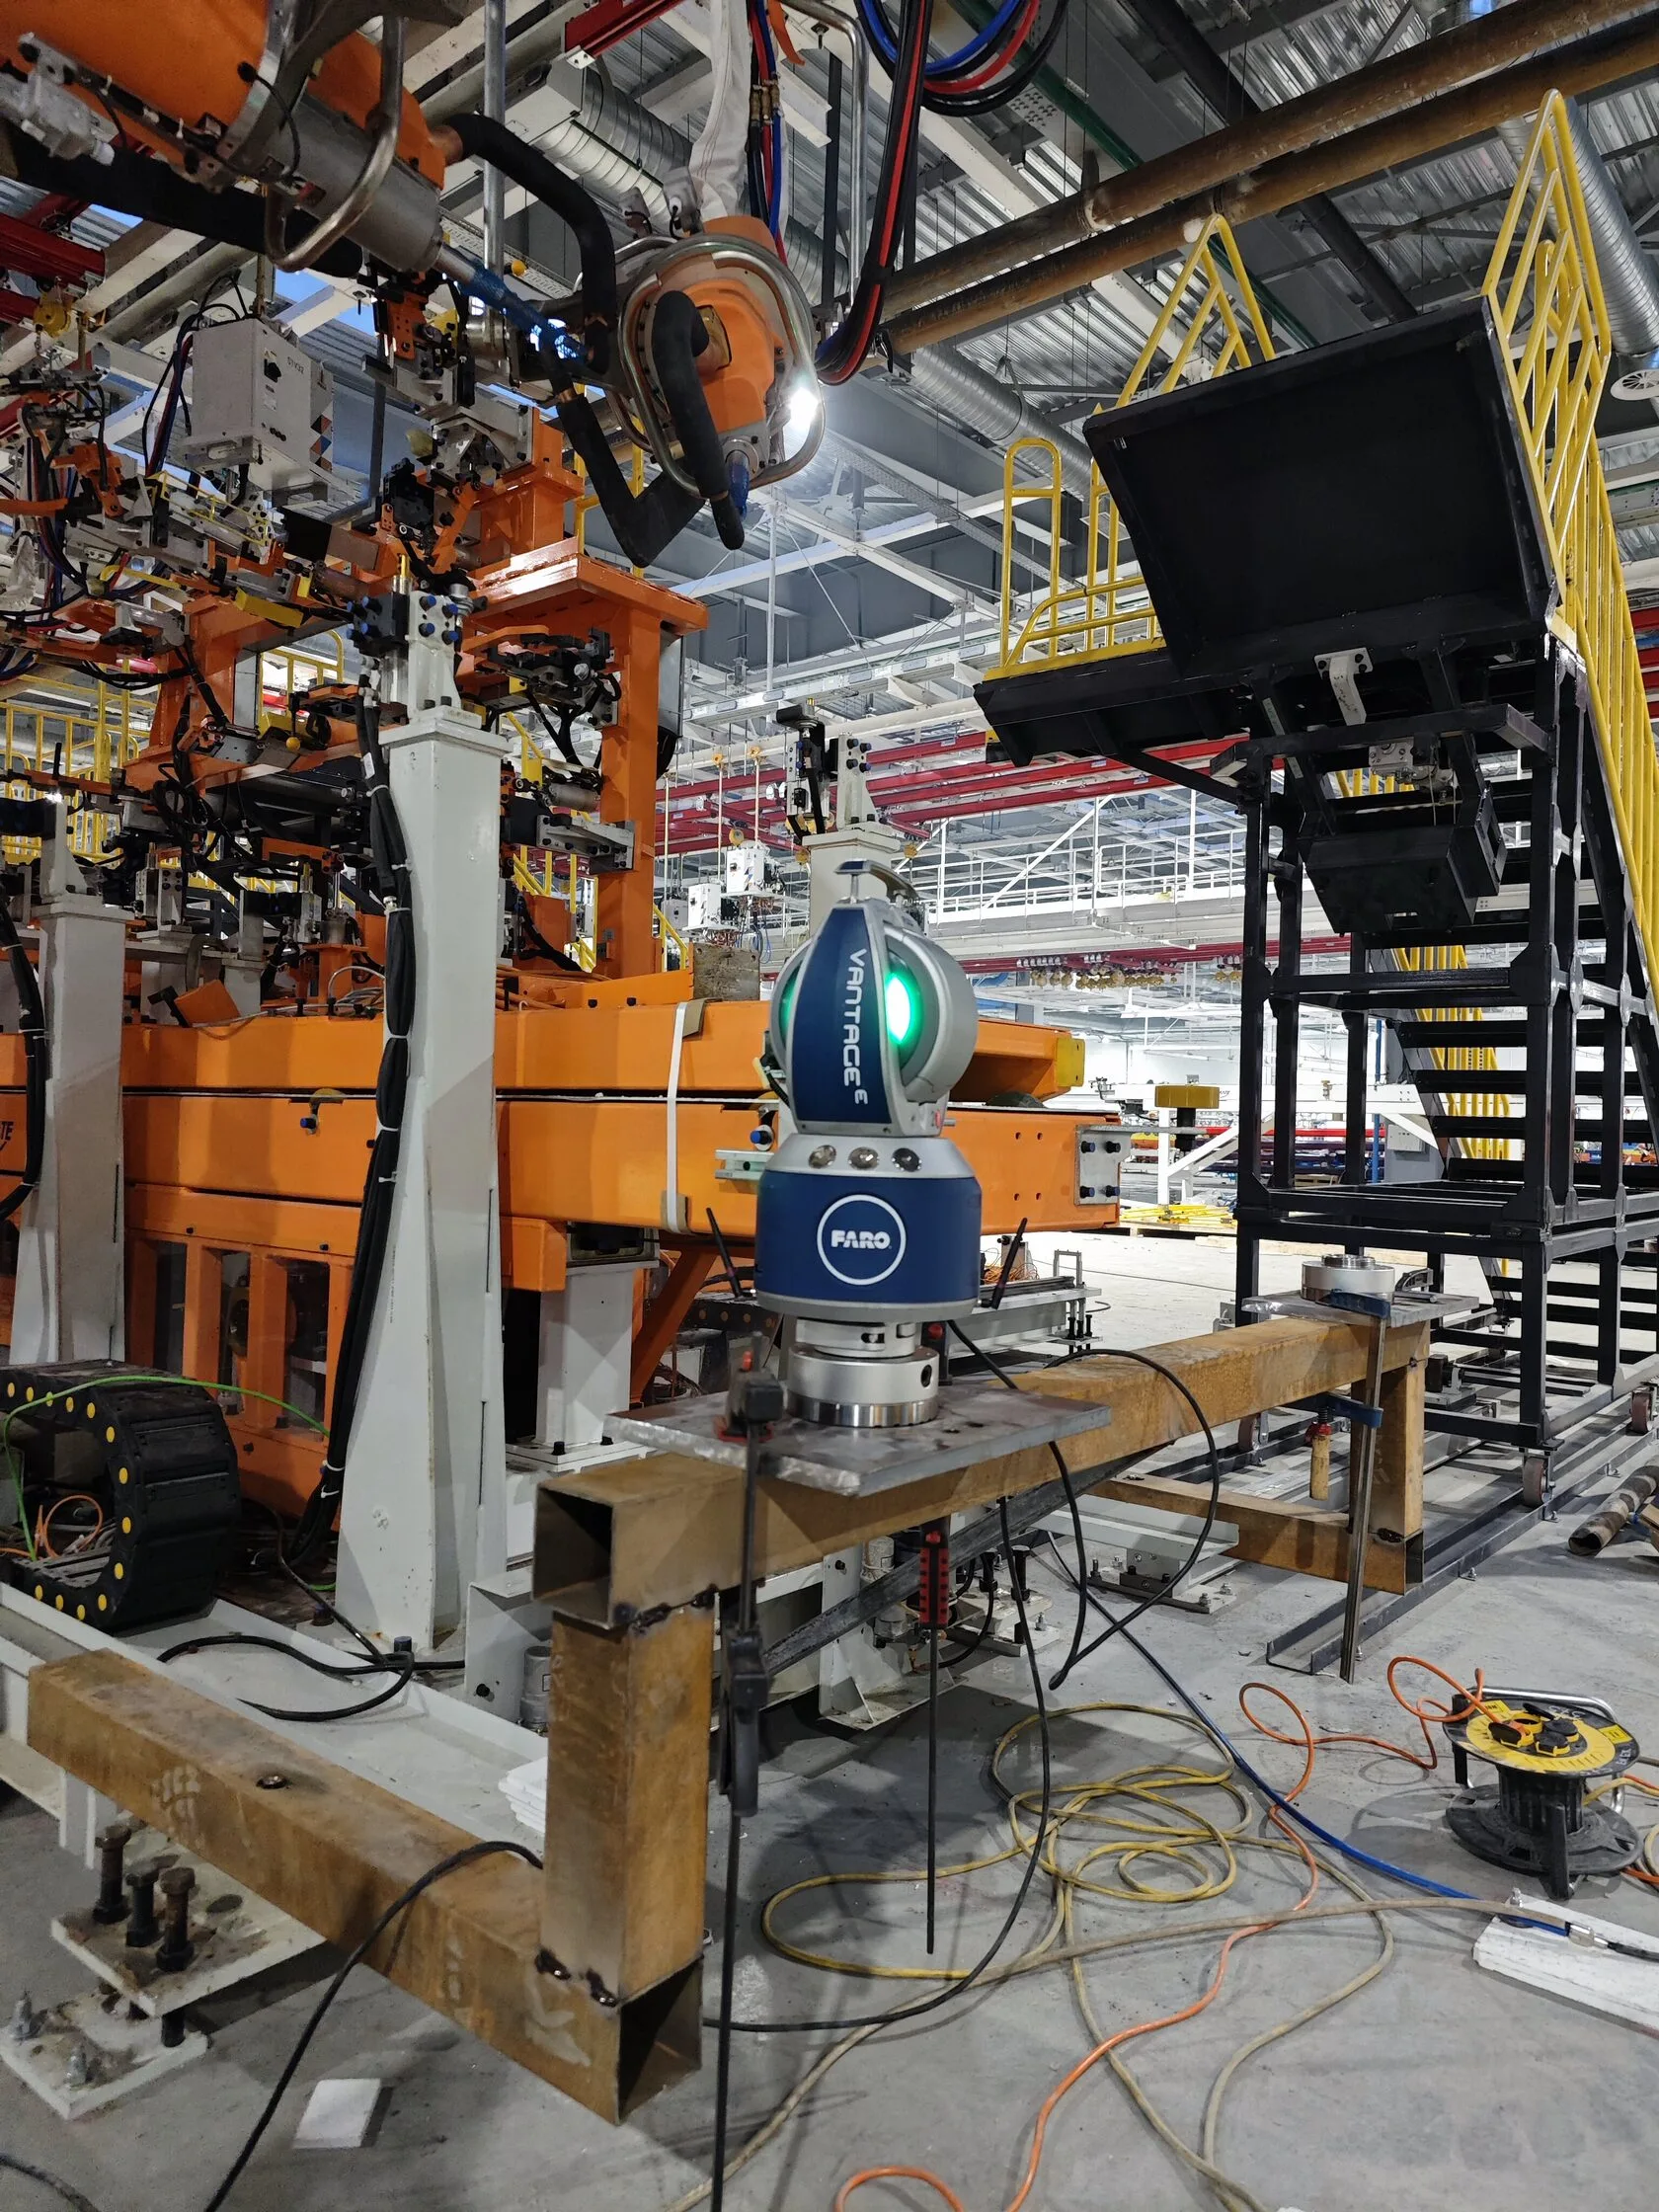
Для данной задачи был выбран лазерный трекер Faro Vantage E
Преимущество данного прибора в большом диапазоне измерений от 0 до 35м., что позволяет контролировать объект с минимальными перестановками. А ,соответственно, прибор сокращает время работы и повышает точность измерений.
Faro Vantage E имеет высокую точность, которая необходима на данном объекте. Точность дальномера - b 16мкм + 0.8мкм/м, угловая точность ± 2 арксек.
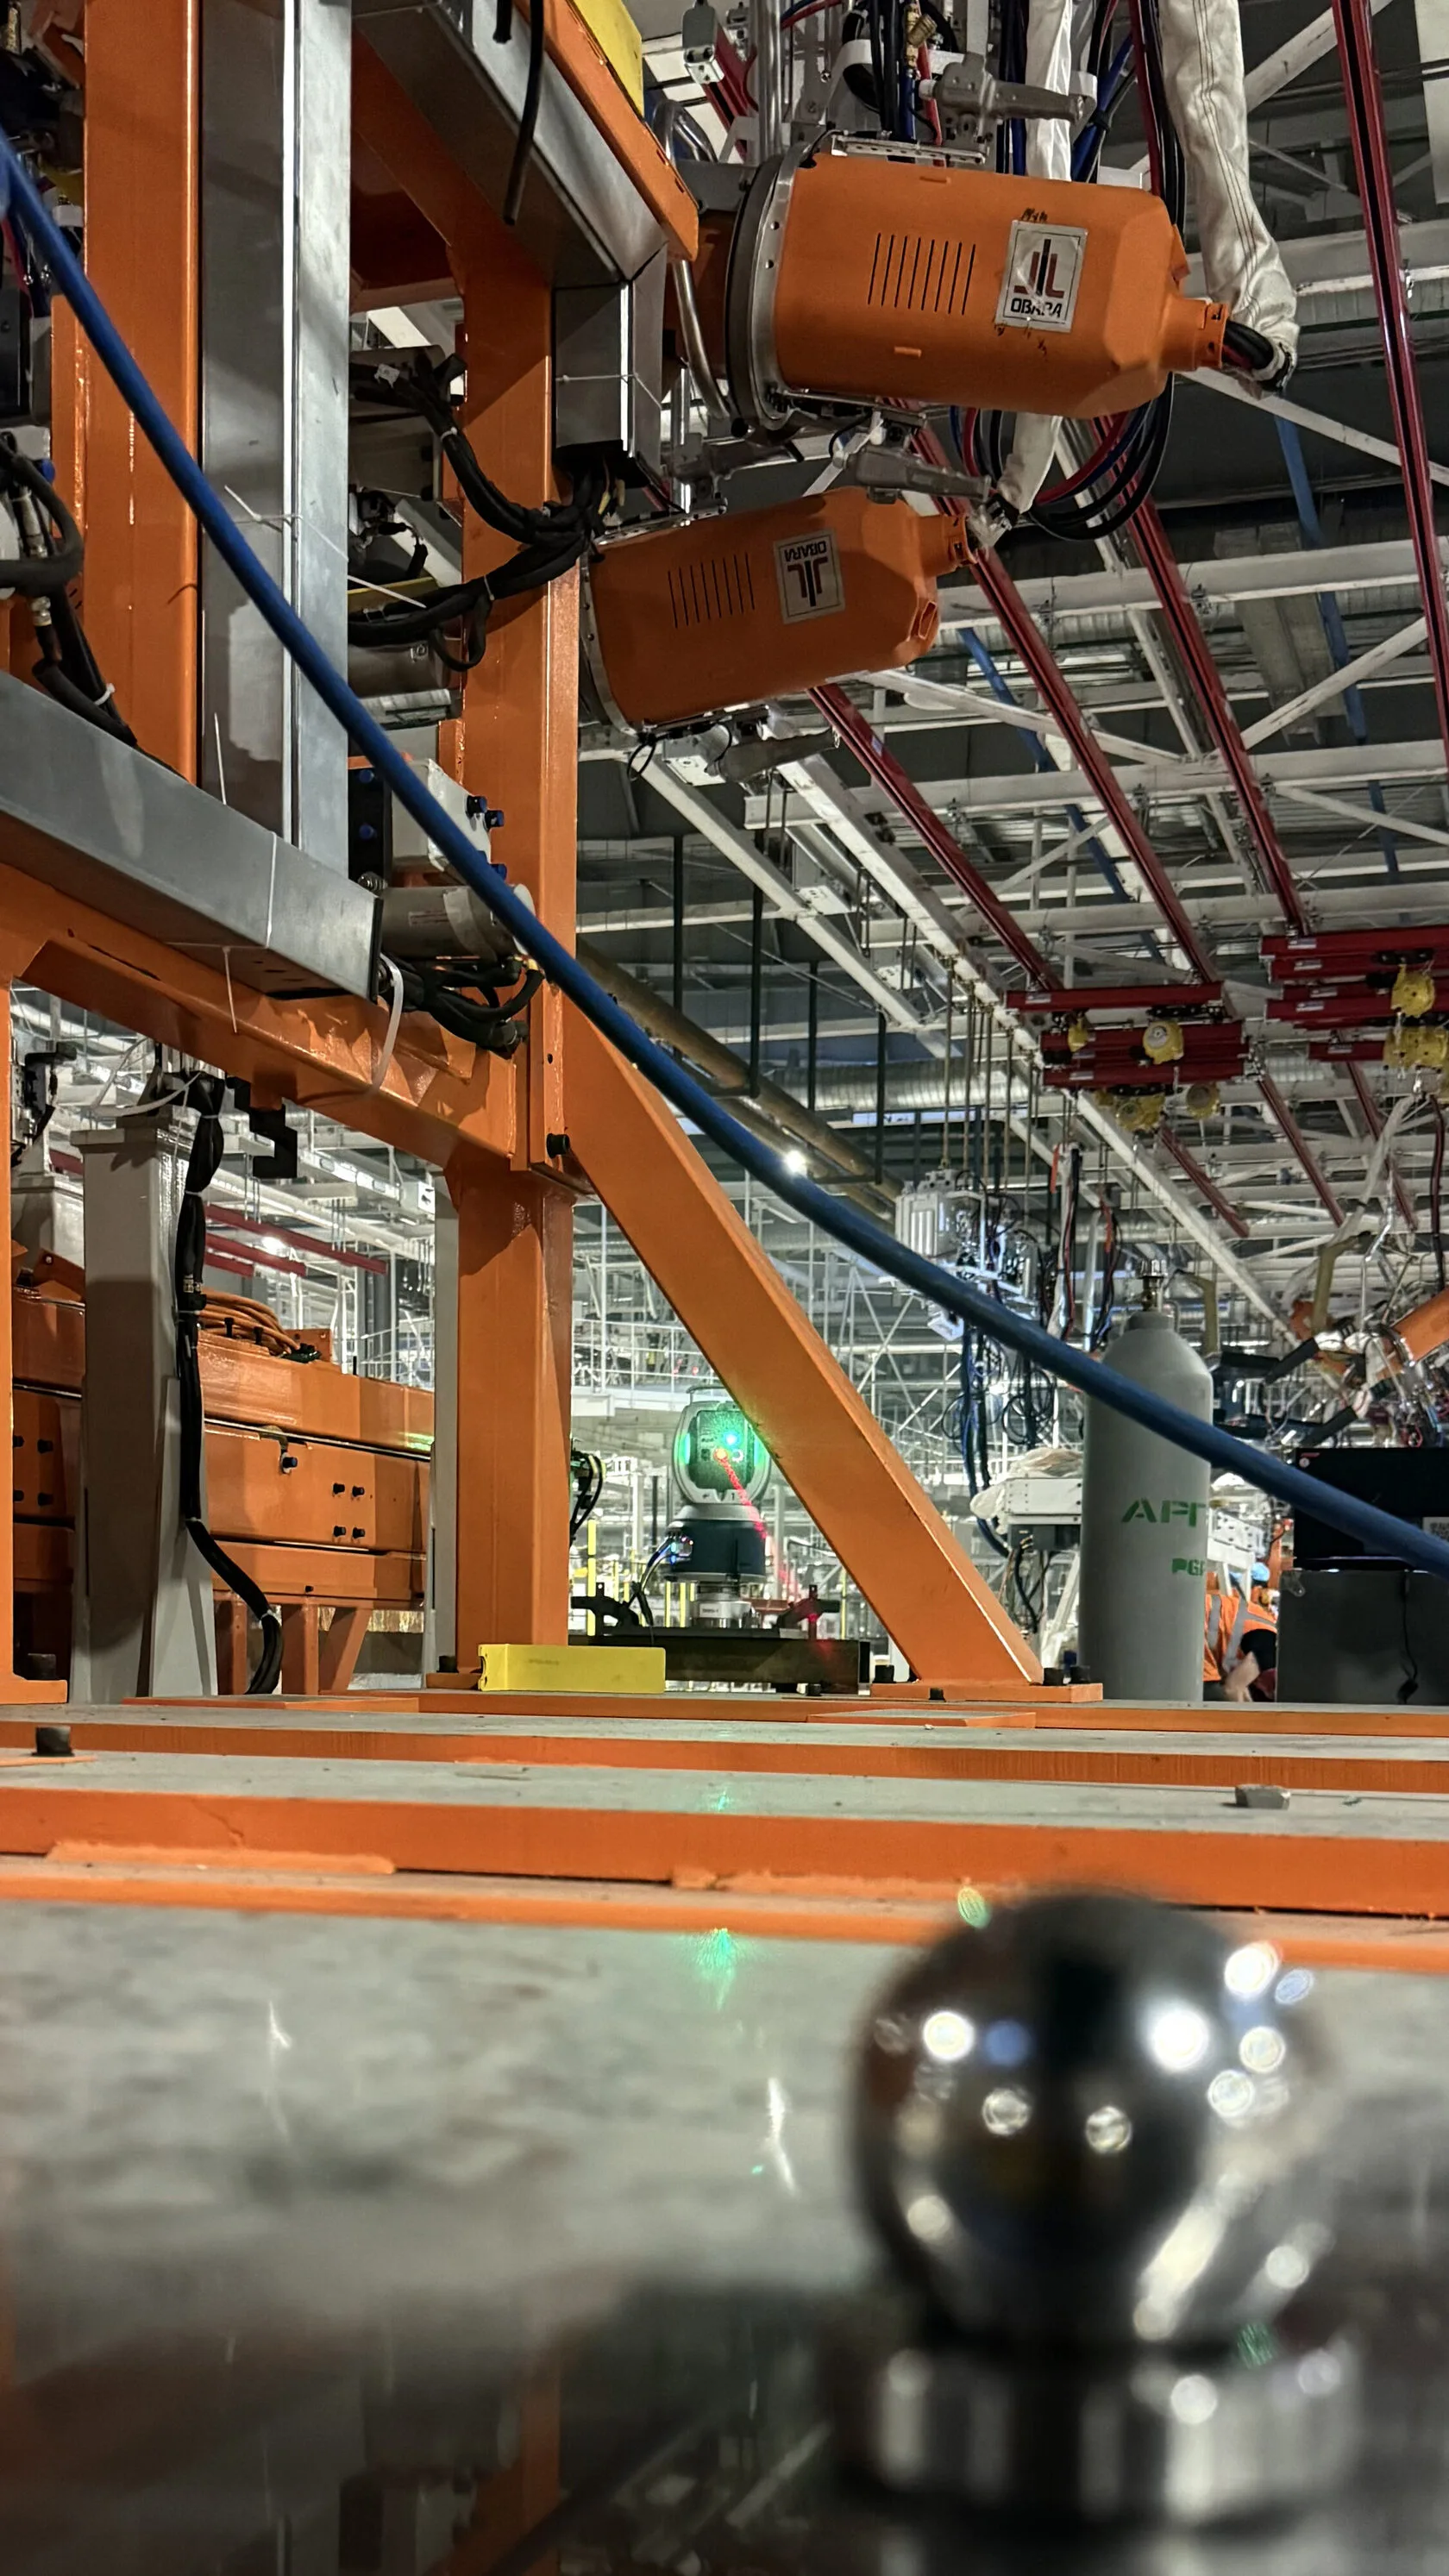
Так же Faro Vantage E дает возможность проведения измерений от горизонта земли, что не могут делать другие средства измерения, например КИМ типа “рука”
Этапы реализации проекта
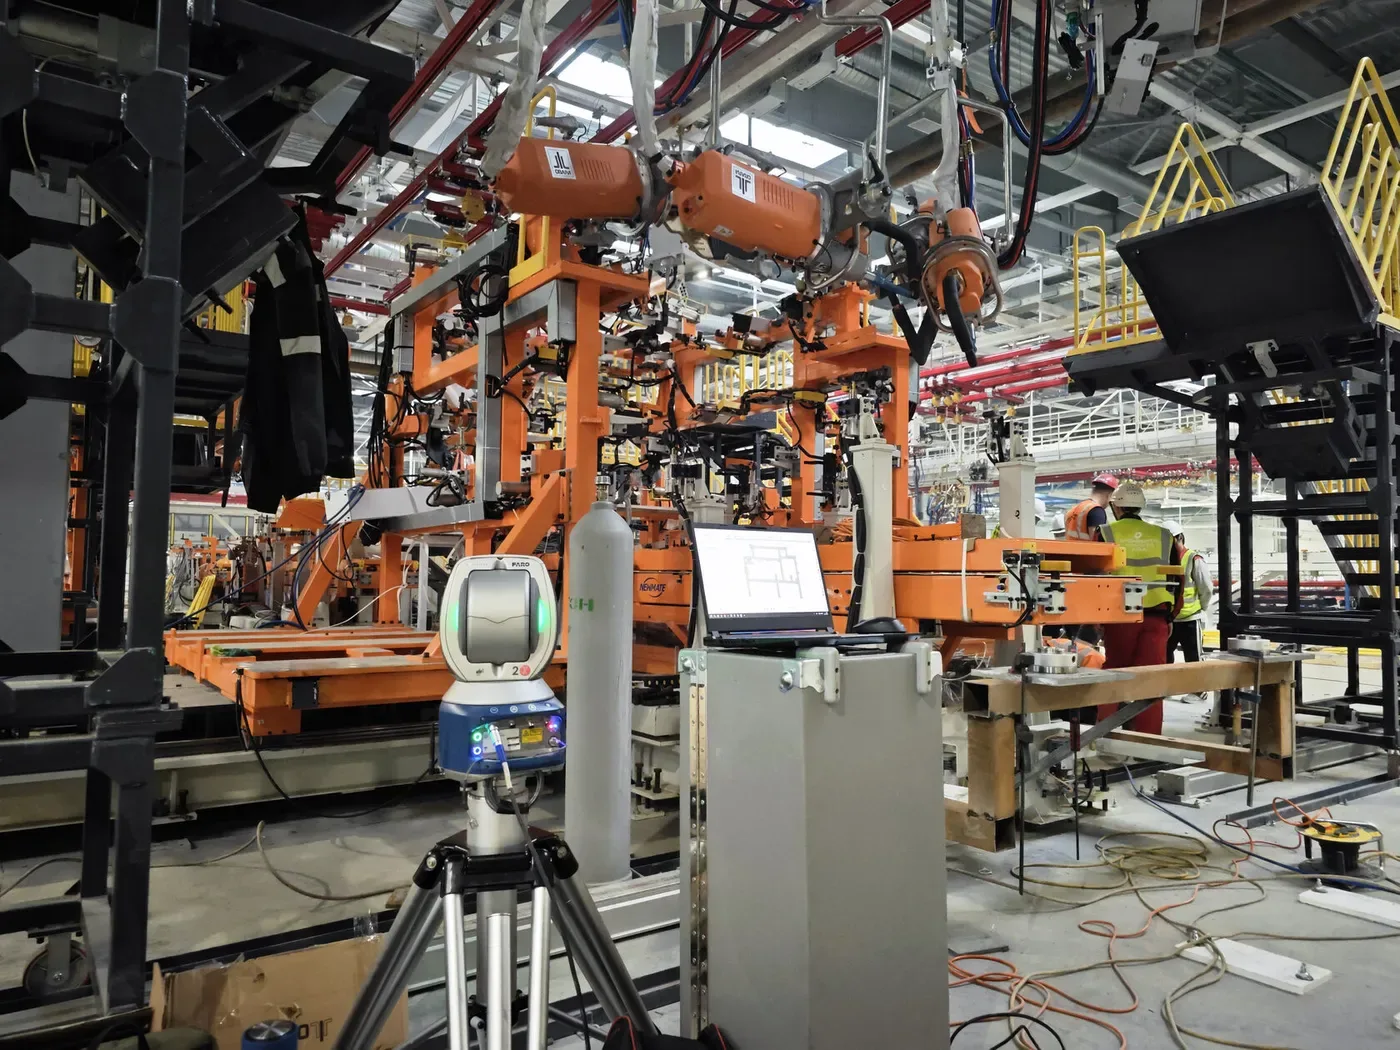
Работы проводились на территории предприятия с использованием предоставленных CAD-моделей кондукторов.
1. Установка трекера и подготовка к измерениям
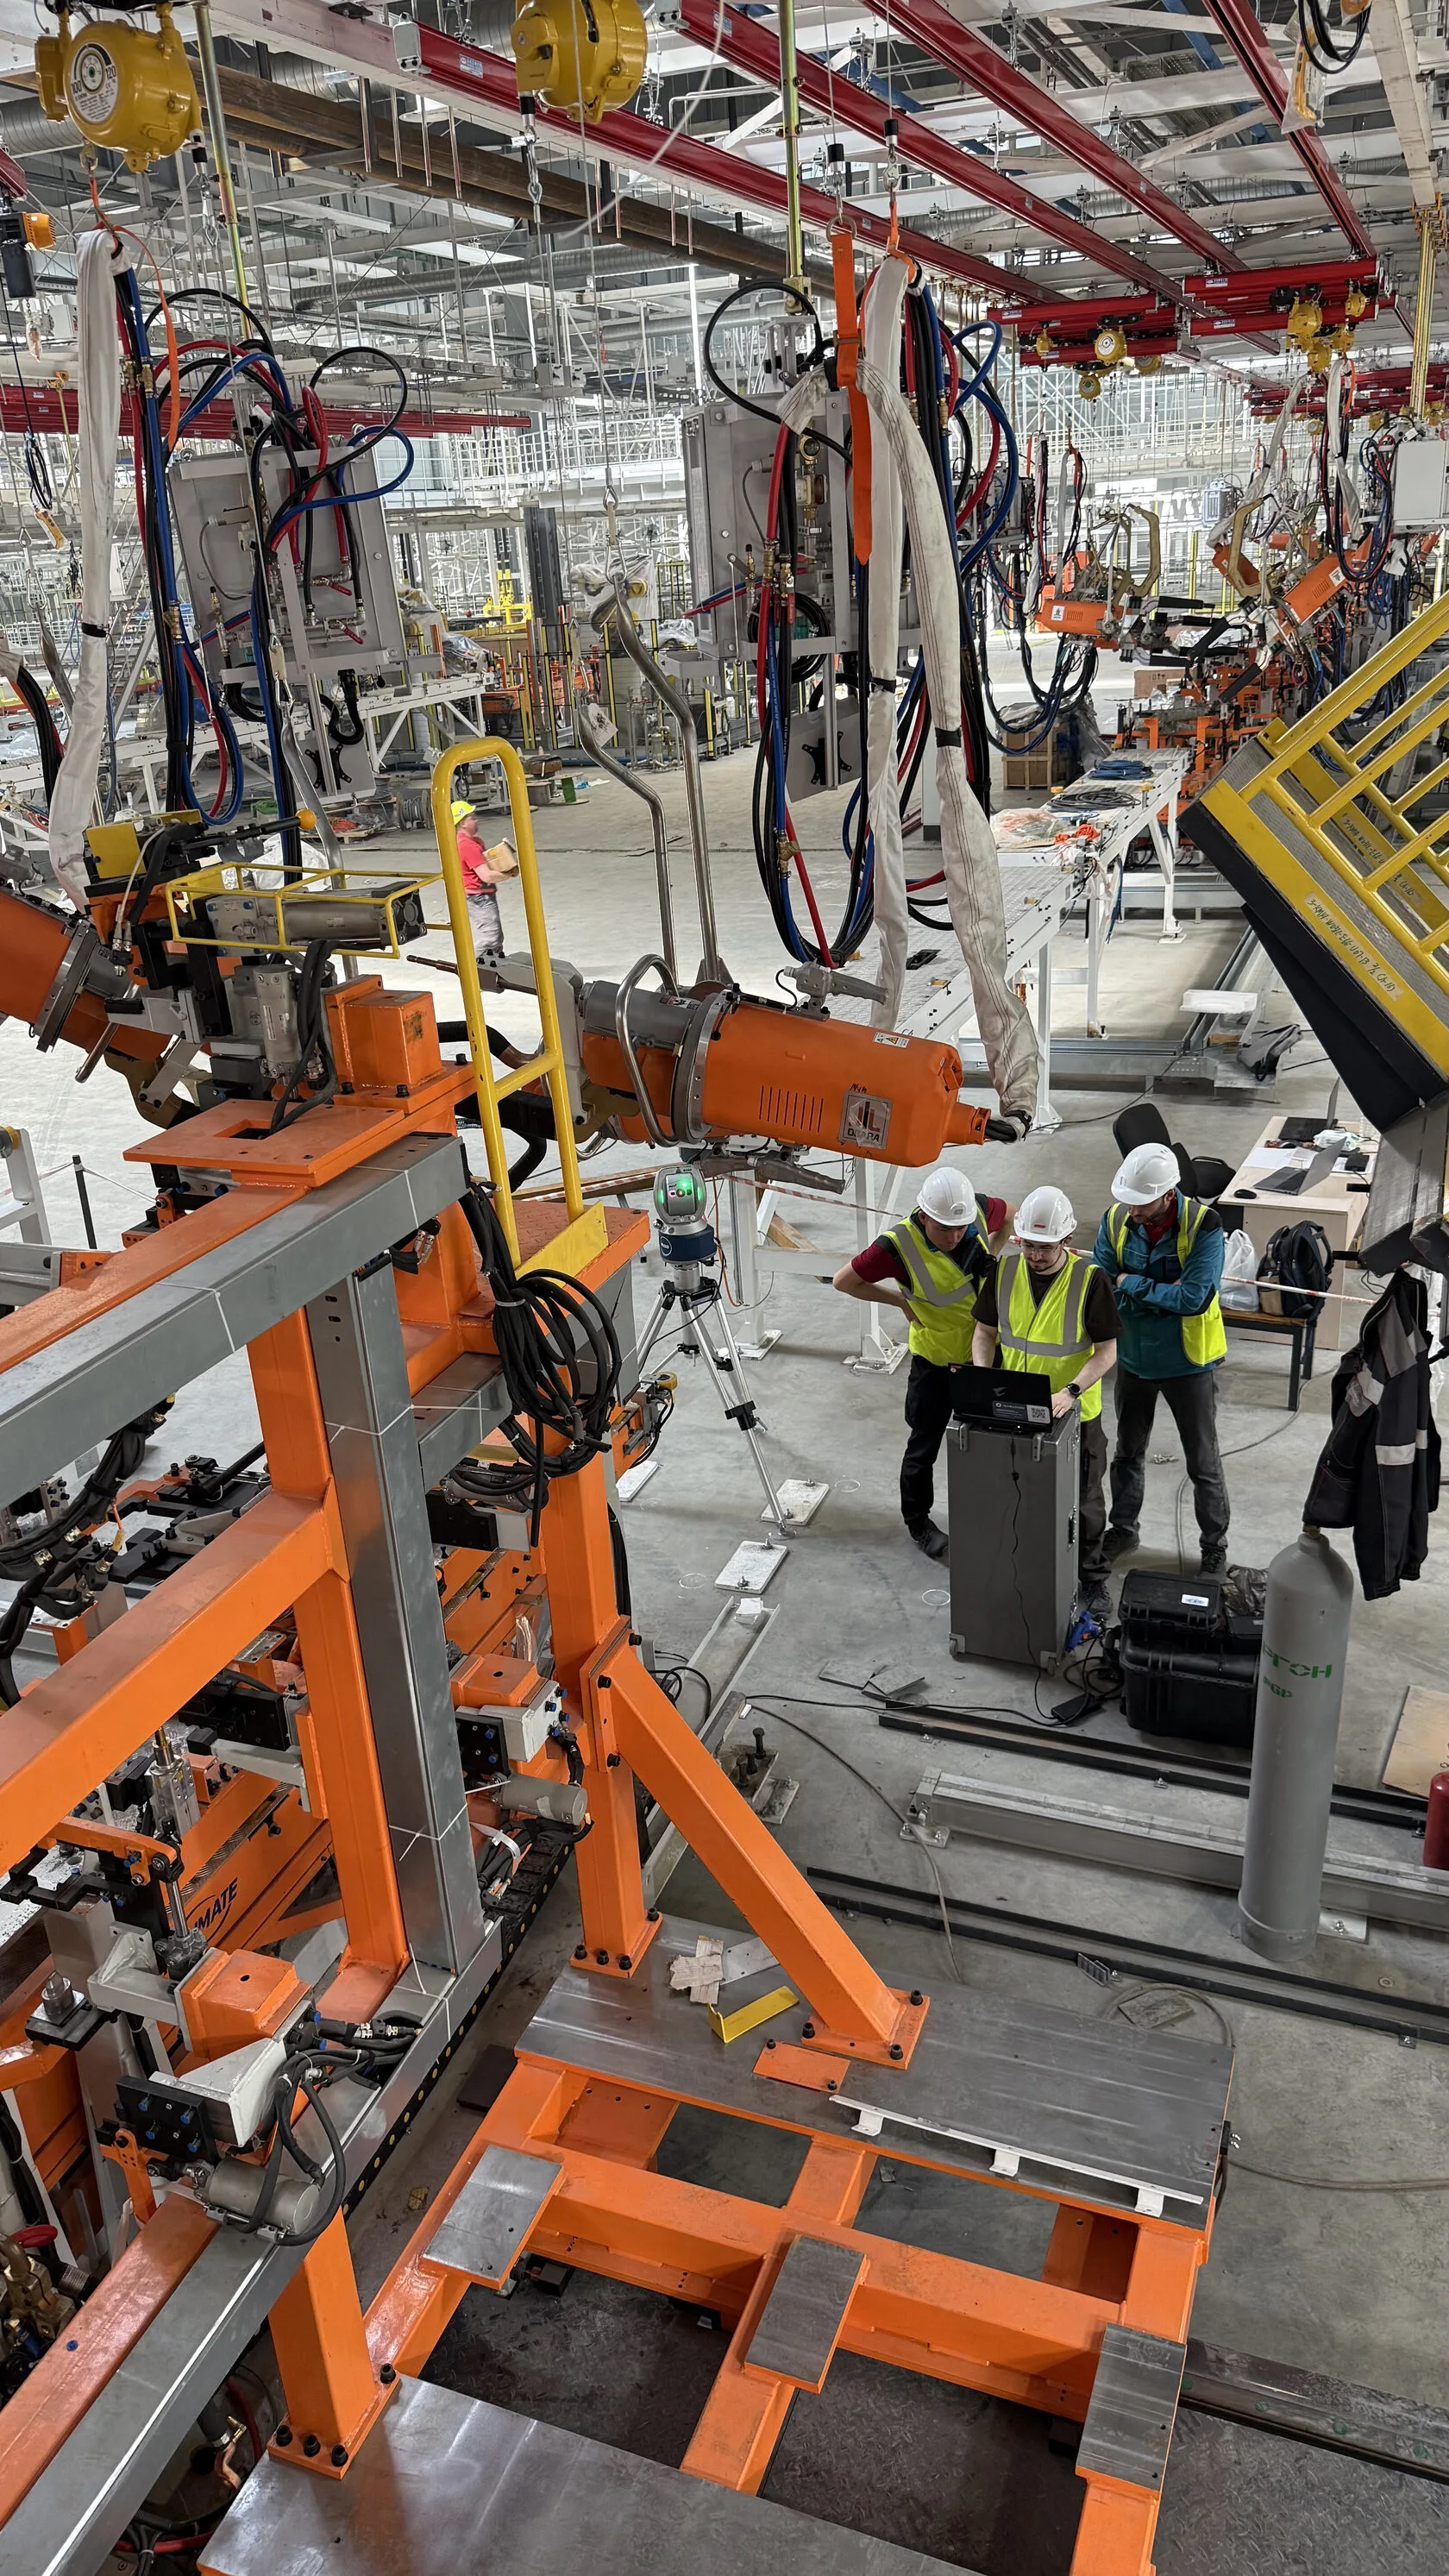
Определены 4 позиции трекера для доступа ко всем контрольным точкам
Размещены магнитные реперные точки для создания опорной системы координат
Проведены стандартные процедуры: термокомпенсация, проверка системы трекера, выверка горизонта.
2. Фиксация базовых координат
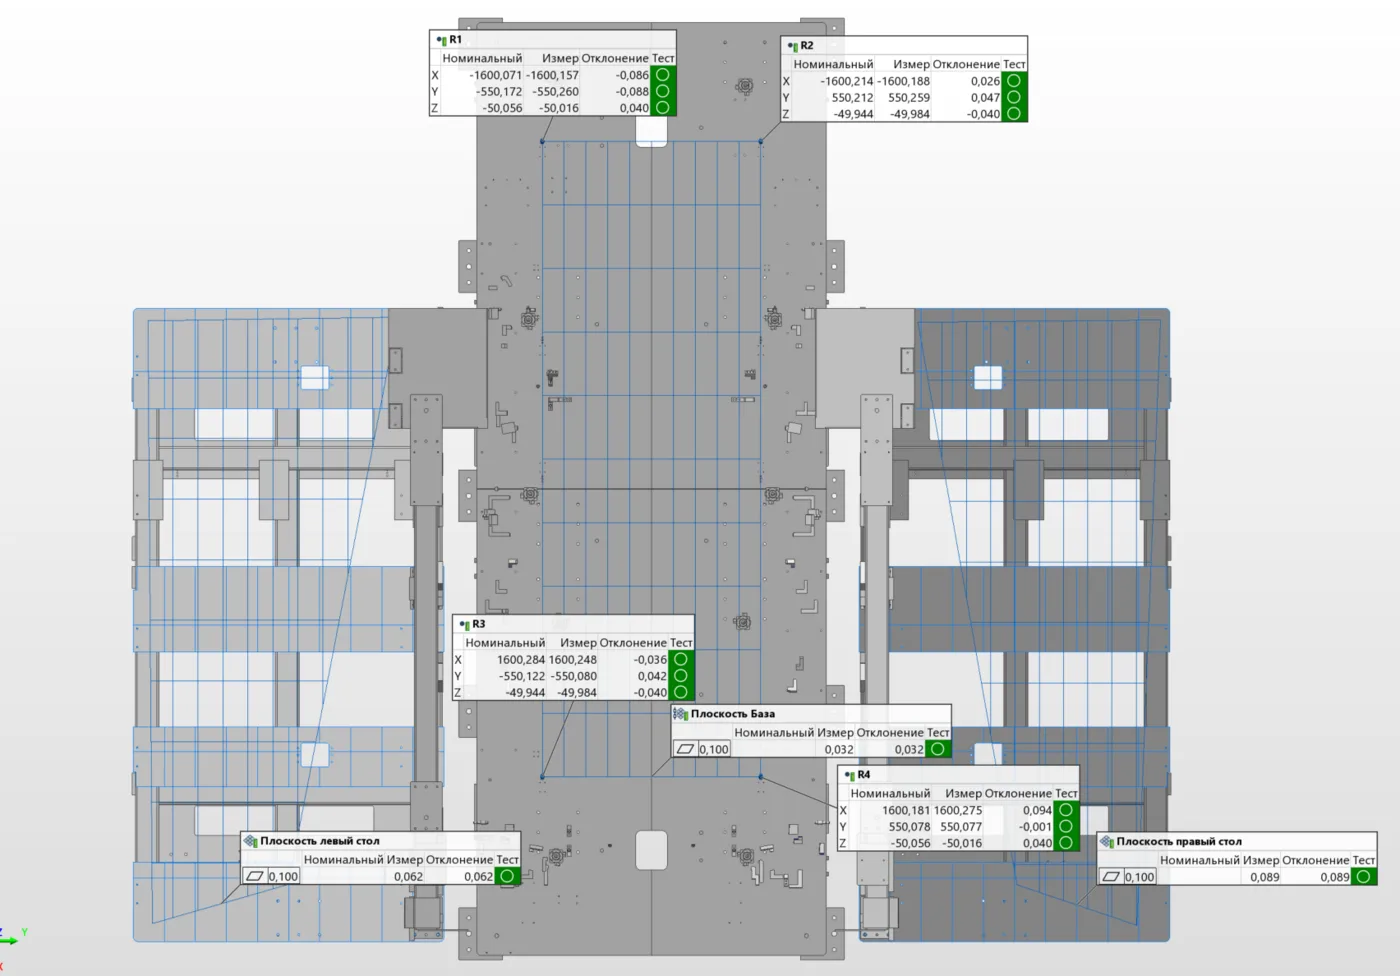
Фактические координаты базовых отверстий и плоскостность базовой плиты.
Собраны координаты реперных точек для последующего перемещения измерительной системы
Выполнены замеры базовых отверстий с одной стороны центральной плиты
После перестановки оборудования в новую позицию (с привязкой к реперным точкам) проведены измерения с другой стороны плиты
Проведен анализ отклонений и разработан план корректировки плоскостности плиты.
3. Корректировка плоскостности основной плиты
Учитывая труднодоступность базовой плиты, для измерений использовались жестко закрепленные столбы
Лазерный трекер перемещен в 3-ю позицию с прямой видимостью всех контрольных точек, по которым выставляется плоскость опорной плиты
Выполнена настройка плиты и повторный контроль базовых отверстий.
Процесс выравнивания плоскости.
4. Корректировка подкатных столов и контроль боковых стенок
С 3-й позиции проведен одновременный замер двух подкатных столов
Выполнена корректировка плоскостности и повторные измерения
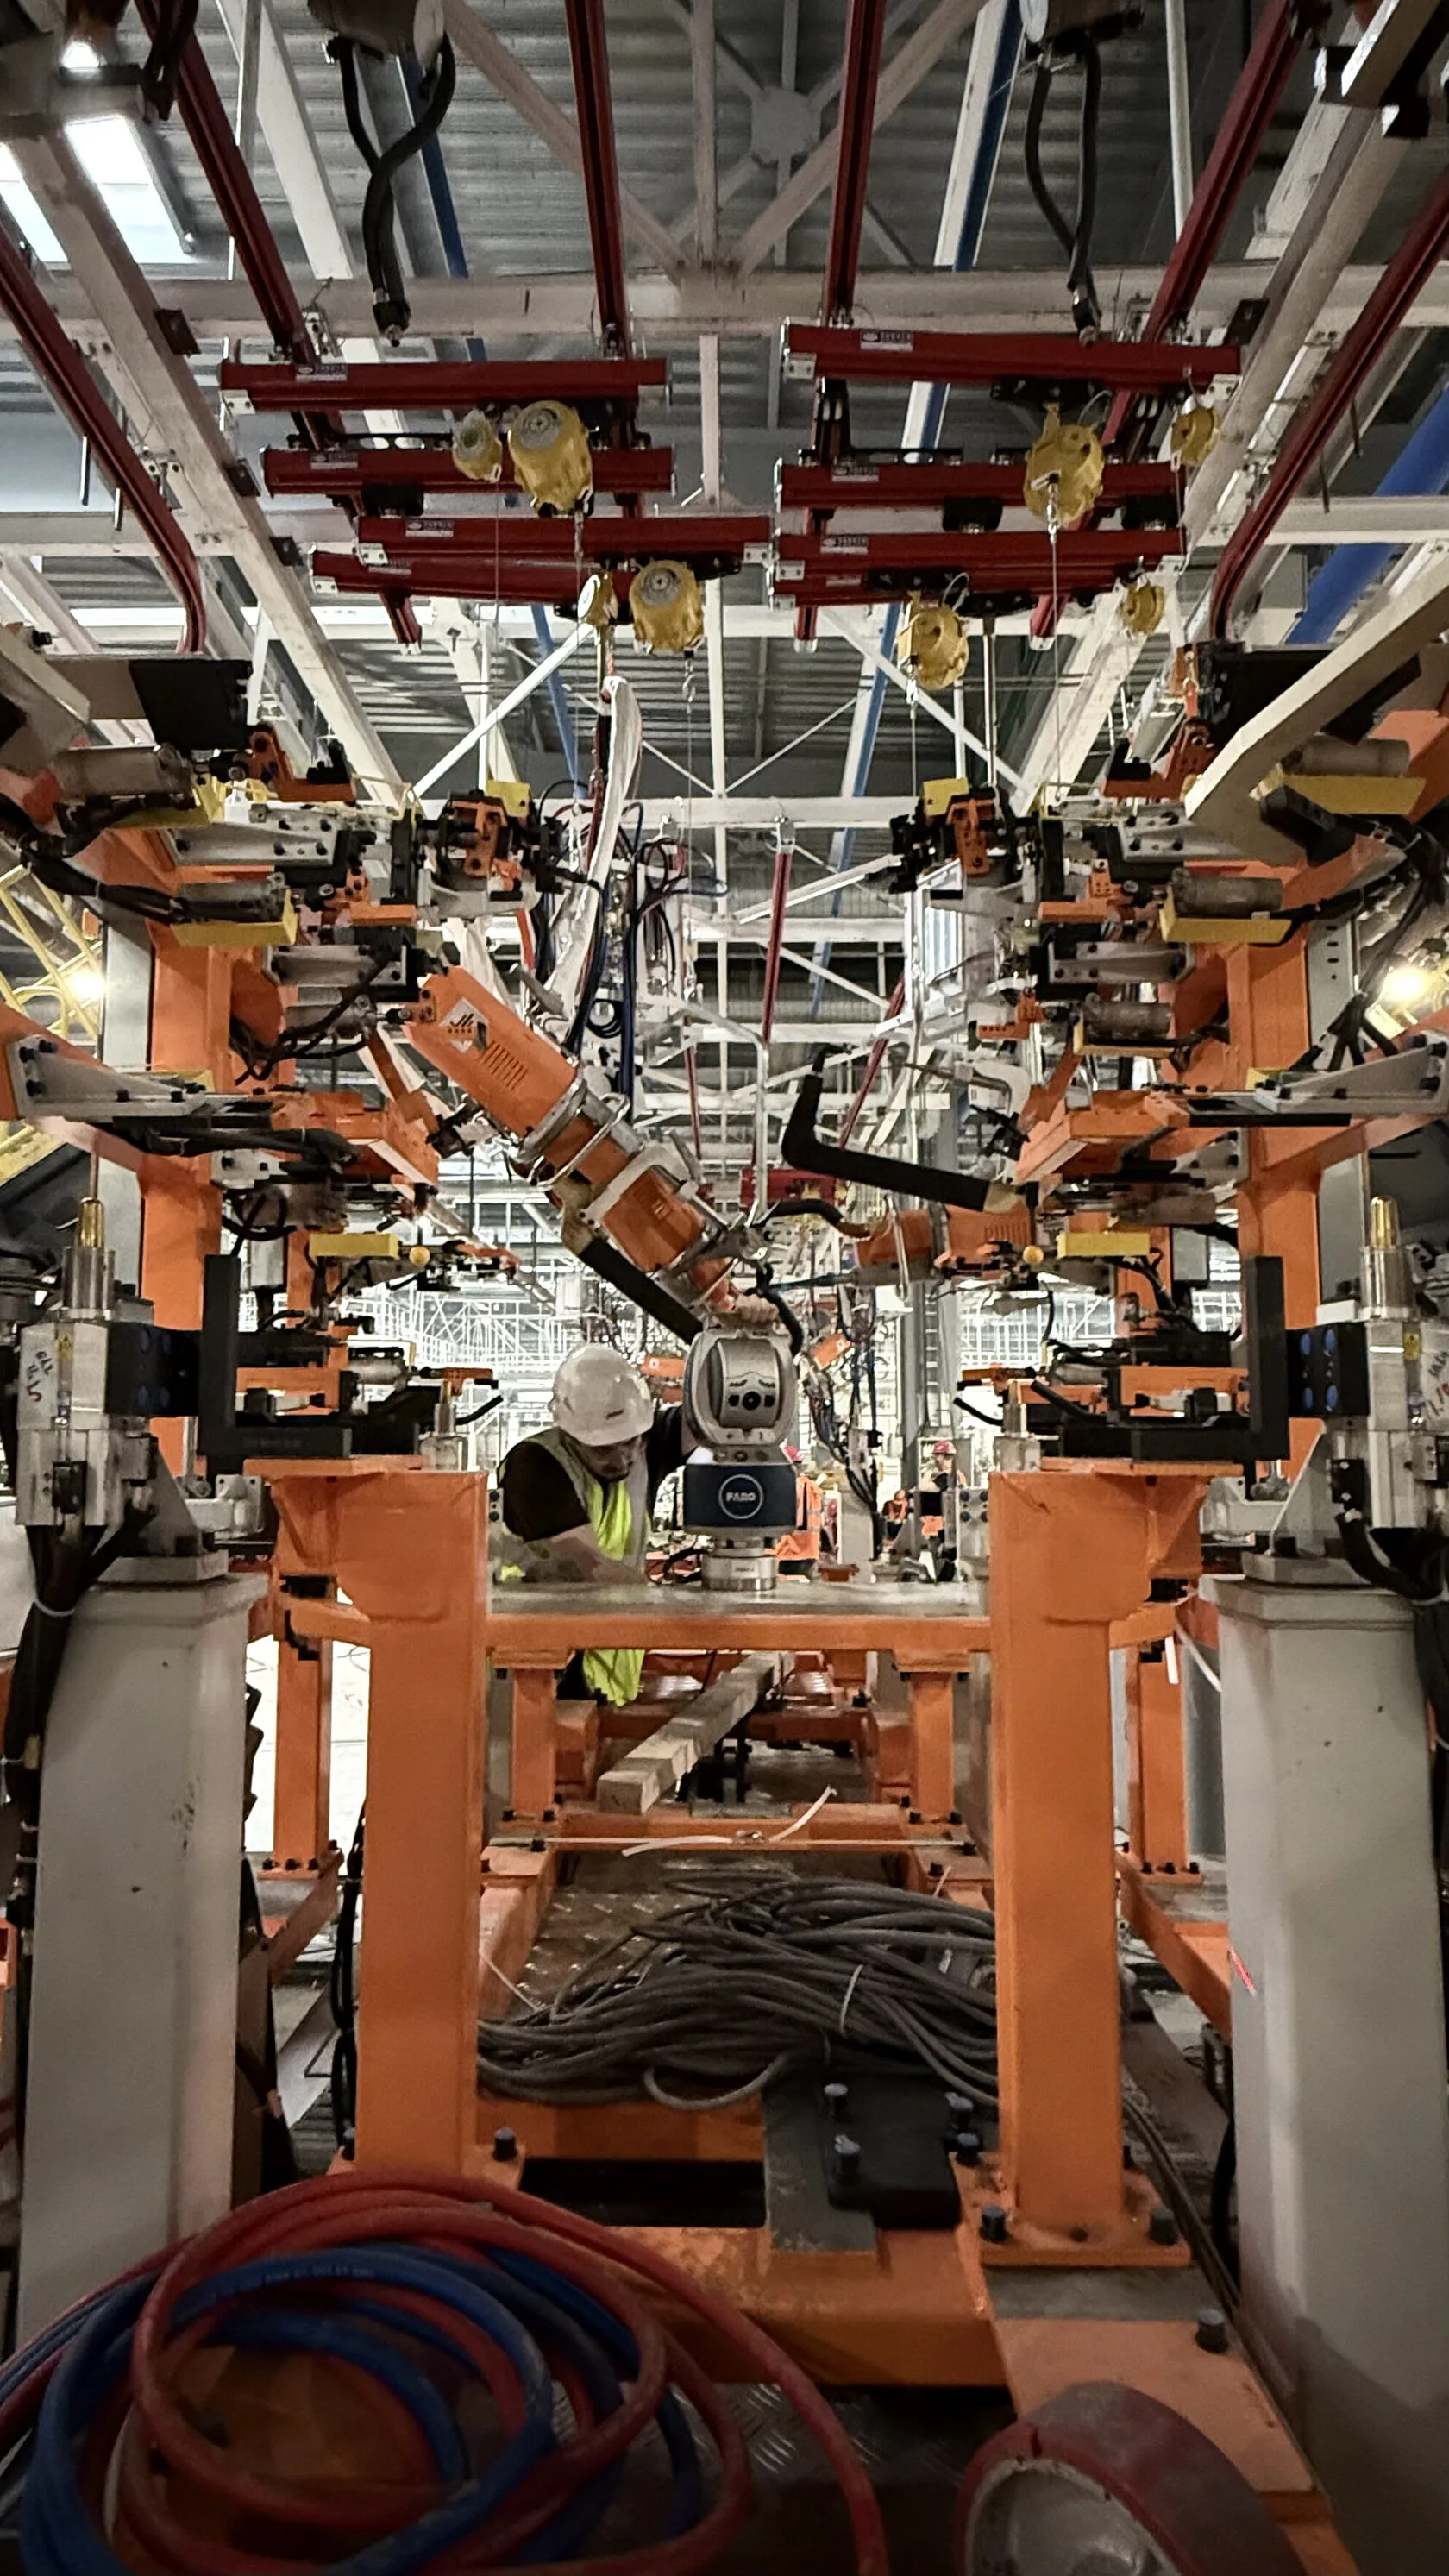
Трекер перемещен в центр оснастки для доступа ко всем базовым отверстиям на боковых стенках
Проведены финальные замеры, результаты переданы заказчику для дальнейшей настройки при тестовой сварке.
5. Подготовка отчета
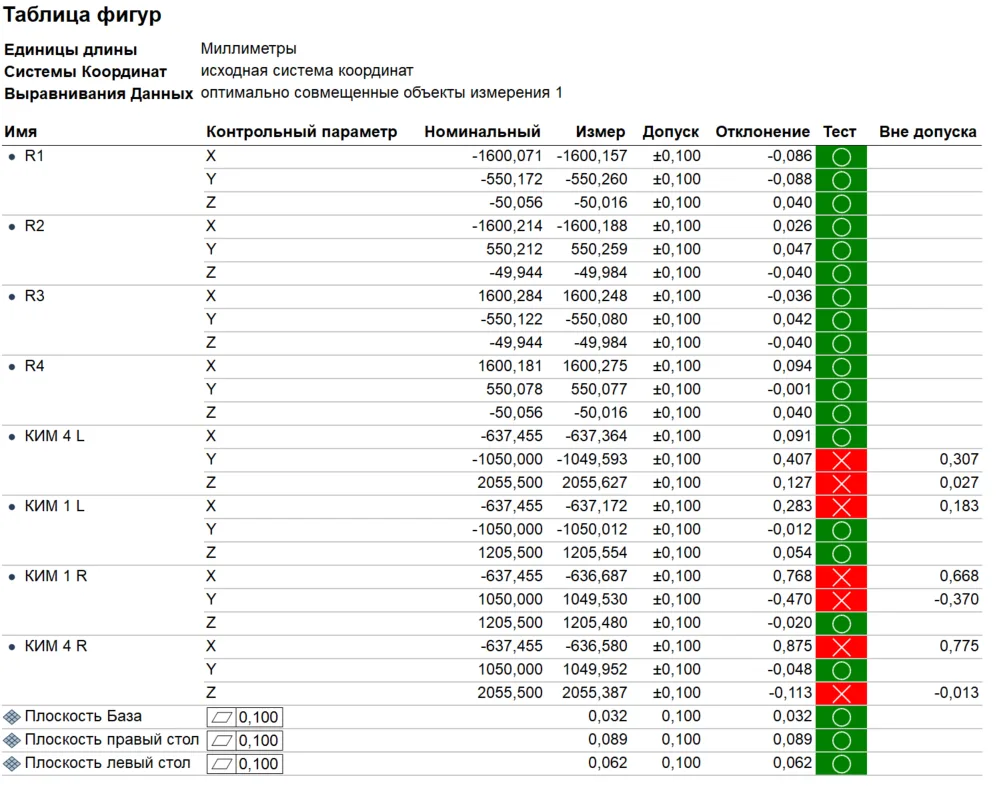
Сформирован отчет с результатами измерений и корректировок в ПО PolyWorks Inspector. ПО позволяет автоматизировать составление отчета. Автоматически формируется таблица с допусками и отклонениями измеренных значений от номинальных, атак же создается скриншот для наглядного отображения информации.
Проблемы и решения
1.Оборудование располагалось на втором этаже, где жесткость перекрытий оказалась недостаточной. Вибрации от работы тяжелой техники мешали проведению замеров.
Решение:
Трекер размещен максимально близко к кондуктору
Ограничено перемещение людей и техники в зоне измерений.
Увеличено кол-во измерений точек в секунду, для минимизации влияния вибраций при измрениях.
2.Ограниченный доступ к контрольным точкам
Оборудование поставлялось в сборе с коммуникациями и подъемными механизмами, что затрудняло замеры и увеличивало погрешность из-за частых перестановок.
Проведен анализ доступности контрольных точек
Определено минимальное количество позиций трекера для снижения погрешности.
Результаты проекта
Жесткий контроль геометрии кузова и точность сварочных кондукторов — это фундамент качественного производства автомобилей. Для автопромышленных заводов, которые стремятся выпускать конкурентоспособные машины, соблюдение этих требований напрямую влияет на репутацию бренда.
Благодаря нашей слаженной работе все задачи выполнены в полном объеме:
Базовые поверхности отрегулированы в рамках заданных допусков
Проведены контрольные замеры ключевых элементов
Даны рекомендации заказчику по организации подобных работ в будущем.
Автопромышленный завод получил готовое к тестовой сварке оборудование, установленное с высокой точностью, что исключает влияние некорректного монтажа на качество сварки кузова автомобиля.
В данном проекте время от замеров до предоставления готового отчета составляет не более 10 мин. В сложных проектах время может исчисляться часами и даже днями. Но для нас это не проблема! Мы всегда на связи и подберем лучшее решение, исходя из любых параметров задач и ресурсов!